
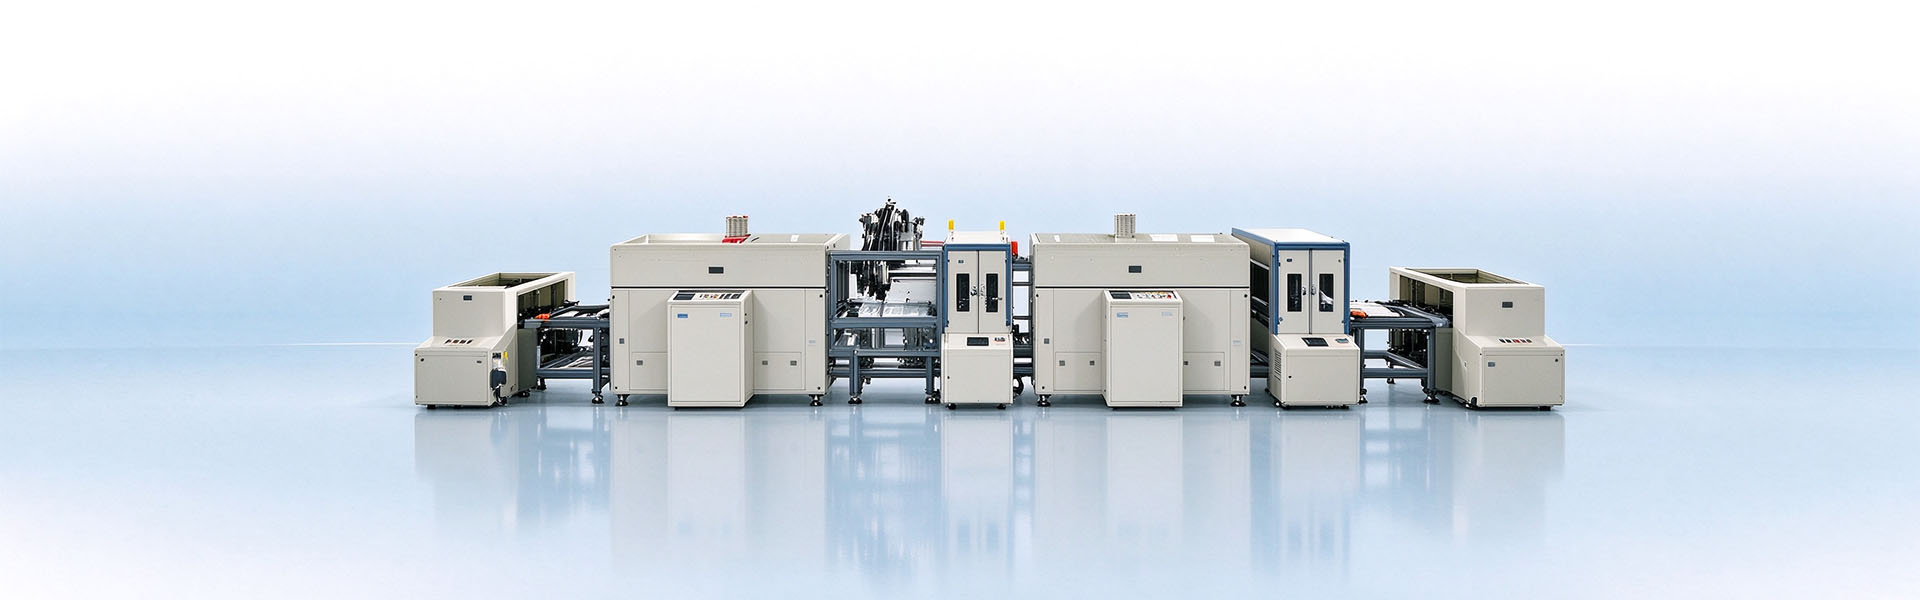
真空灌胶机改善线圈内部气泡,核心逻辑并不是“把气泡抽走”这么简单。线圈的结构决定了它的排气难度远高于普通平面工件:漆包线匝间、绕组与铁芯槽壁、绝缘材料层之间,存在大量截面积极小、路径曲折的微通道。常压灌胶时胶液从外部进入,很容易在绕组表面或浅层先形成覆盖,把空气封堵在深处,形成“外面已经有胶、里面仍然是空洞”的状态。真空灌胶的作用,是从气体侧和胶液侧同时改变这一过程。
线圈深处的气泡之所以顽固,是因为在常压下,狭窄缝隙中的残余空气体积小、浮力不足以克服胶液的粘滞阻力,只能留在原地。真空环境的第一步作用,是让这些残余气体膨胀。
当灌胶机腔体抽至负压(典型工艺要求达到 -0.095 MPa 以上,高要求场景可至 ≤1 mbar 甚至更低),线圈微通道内残余空气的体积随压力降低而显著增大,从“被困住的小气泡”膨胀为具有足够浮力的气泡,沿缝隙向上逸出。这一步的关键在于,气体是在胶液大量进入之前被部分排出的,而不是等胶液封住表面之后再去“抢救”。
胶液自身的预脱泡同样不可省略。AB胶在混合和输送过程中会卷入空气,如果这部分气体不提前去除,灌入线圈后又会成为新的气泡来源。工艺上通常要求胶液在进入工件前,先在 -0.095 MPa 以上的真空下脱泡 5—10 分钟,高粘度或大胶量场景延长至 15—30 分钟。
气体被部分排出之后,胶液进入线圈的驱动力发生了变化。在真空灌注阶段,工件和胶液处于同一负压环境中,胶液被注入后,胶液内部与微通道残余气体之间仍存在压力梯度;随后缓慢恢复常压时,外部大气压会进一步将胶液向尚未完全填充的缝隙中推压。
这一机制对线圈尤其关键。匝间间隙可能只有 0.05—0.5 mm 量级,胶液仅靠重力或常压流动性很难完整浸润到底。真空环境配合适度的压差,相当于给胶液提供了一个“被推入微通道”的窗口,而不是让它仅仅停留在绕组表面。
真空灌胶机改善线圈气泡的第三个环节,在于时间窗口的控制。灌胶动作完成,不等于微通道内的气体已经全部逸出。如果立即破真空取出工件,尚未逸出的残余气泡会被重新压缩回缝隙中,固化后即成为内部空洞。
因此,灌注后的真空保压是必要的。针对密集绕组,保压时间通常需要 15—20 分钟,让胶液在真空状态下继续向微通道渗透,同时给残余气体留出沿缝隙上浮的时间。部分工艺还会采用脉动真空或分段灌注:先灌入约一半目标胶量,保压数十秒让气体释放,再完成剩余灌注,避免一次性灌满时胶液过早封住排气路径。
随后的受控破真空同样重要。缓慢恢复常压,是利用大气压将胶液压入微缝隙的最后一步;如果破真空过快,压力冲击可能导致胶液流动紊乱,反而把气体重新卷入。
归根结底,真空灌胶机改善线圈内部气泡的实质,是在胶液封住排气路径之前,先让气体膨胀逸出;在胶液失去流动性之前,用压差把它送入微通道;在固化定型之前,留出足够的保压与渗透时间。它解决的是一组只有在“狭窄、密集、封闭”的线圈结构中才会被放大的物理矛盾,而不是简单地给灌胶动作加一个“抽真空”的步骤。