
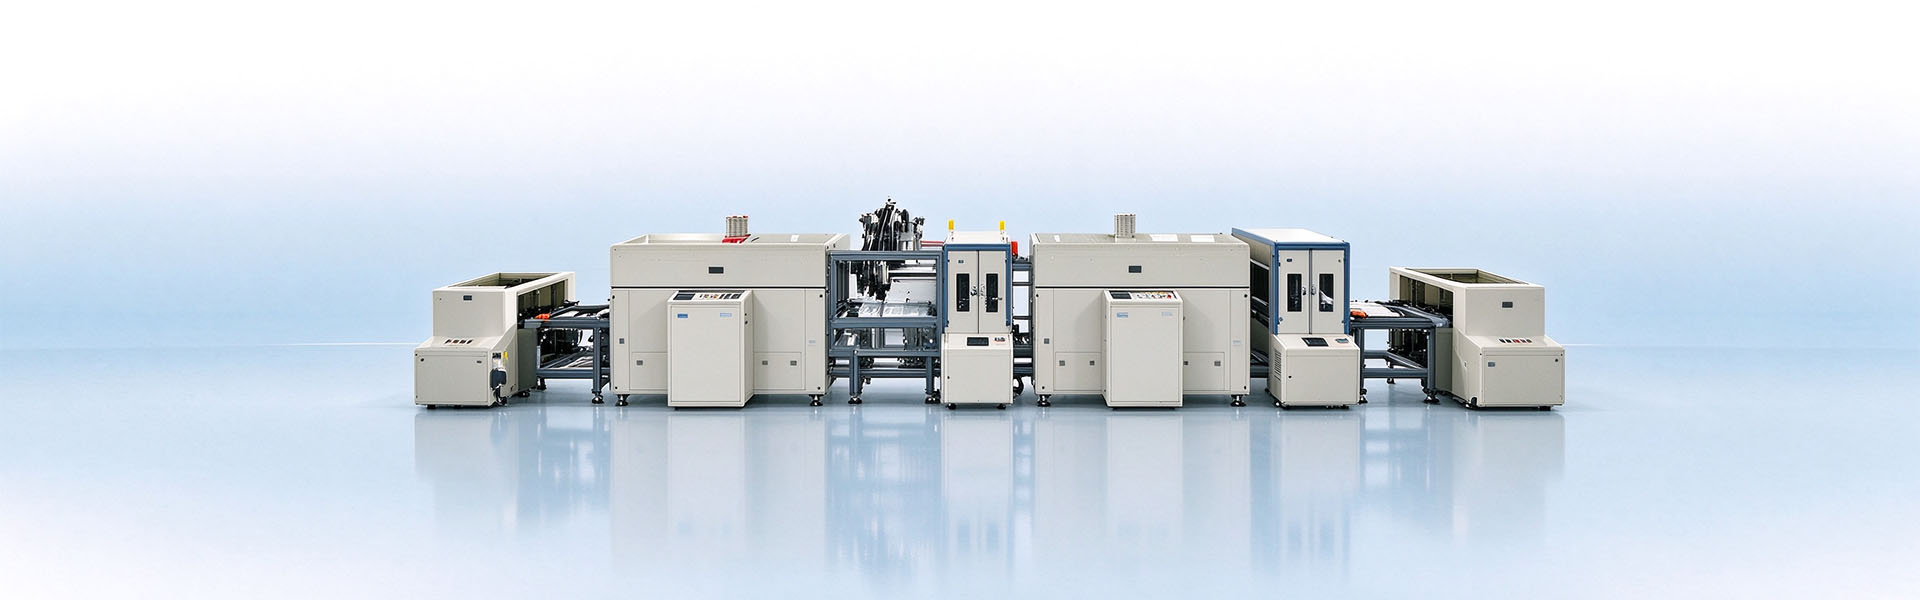
随着新能源汽车快充技术迭代、动力电池能量密度持续提升,高压平台、长续航电池包对内部绝缘、导热、防潮抗震的要求越来越严苛。常压灌胶容易在狭缝、夹层残留微小气泡,在高低温循环、车载振动工况下,极易引发局部放电、热阻升高、绝缘失效,成为动力电池量产的隐性风险。动力电池真空灌胶机依靠负压腔体脱泡、双组份精密计量混合灌注,是当前 PACK 工厂、电池零部件厂商实现车规级灌封的核心自动化设备,大量应用于 CCS 集成母排、BMS 电池管理板、电池模组采集模块等关键零部件生产。
理解真空灌胶机的价值,首先要看清常压灌胶留下的气泡究竟如何“杀死”一个电池包。空气的导热系数约为0.025 W/(m·K),而优质导热硅胶可达28W/(m·K),两者相差80320倍。气泡在动力电池中存在三条清晰的失效路径:
导热断路。气泡形成局部热阻,电芯热量无法有效导出,个别电芯温度持续偏高,一旦触及临界点便可能触发热失控的连锁反应。局部放电。在300V~1000V高压平台上,气泡的介电强度远低于胶体,电场集中处率先发生击穿,放电通道一旦建立,绝缘劣化便不可逆地加速。应力开裂。振动和冷热循环中,气泡反复膨胀收缩,裂纹从这些薄弱点萌生,胶层开裂后防水失效、散热路径同步中断。
真空灌胶机解决气泡问题,依靠的是一套贯穿注胶前后的负压工艺体系,而非在灌胶瞬间“抽一下真空”的简单动作。
第一阶段是胶水前置脱泡。 设备在料罐内对A/B胶水进行负压处理,提前抽出胶液在运输、搅拌中溶解和裹挟的空气,从源头降低进入灌注环节的含气量。
第二阶段是真空腔体内注胶,这是核心环节。 待灌胶工件置于密闭腔体,压强稳定维持在-0.09MPa至-0.1MPa。在低压环境下,工件缝隙和胶液内部的微小气泡逐步膨胀、上浮并排出;同时,腔体与胶液之间的压差驱动胶液缓慢渗入细微缝隙,减少卷气。行业对动力电池和储能模组的真空度红线共识是 -0.095MPa及以下,常规电子灌封的-0.08~-0.095MPa在这里并不够用。
第三阶段是复压填充密实。 注胶完成后腔体缓慢恢复常压,外部大气压均匀作用在胶液表面,辅助胶液进一步填充工件深处的细微空腔,提升整体灌封密实度。三个阶段的协同,才使电池模组灌胶气泡率从常压工艺的不可控状态,压降至0.5%以下,车规级场景则要求进一步压到0.1%。
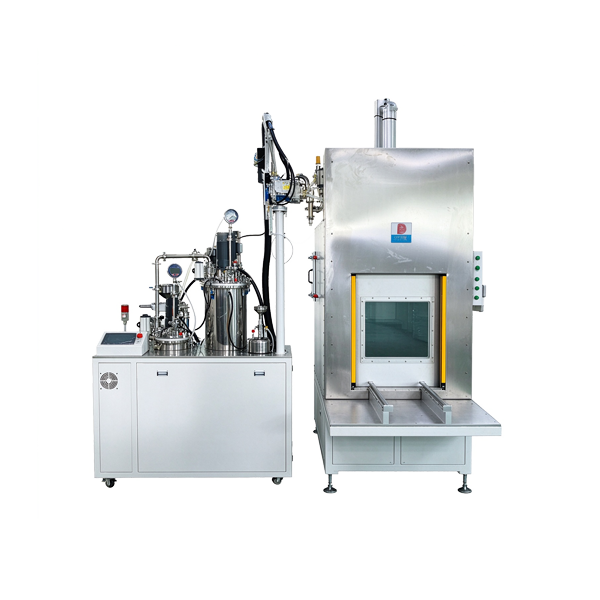
当然,也需要注意不同电池形态的灌胶差异,方形、圆柱、软包电池对真空灌胶的需求并不相同,动力电池Pack灌封设备的配置必须跟随电芯形态调整。方形电芯模组的灌胶重点在于电芯侧面与底面的导热填充和结构固定,胶层需要在较大的平面区域内保持厚度均匀,对出胶轨迹的平面精度和胶量一致性要求更高。圆柱电池的灌胶则带有更强的“定位与灌封并重”属性,灌封层同时承担固定电芯位置和缓冲振动的功能,设备通常需要配置压力传感器,在灌注时实时监测压力,避免挤压电芯,胶水也应选用弹性体系以适配热膨胀。软包电池的铝塑膜封装对灌胶的边界控制更为敏感,胶液溢出或局部应力集中都可能损伤封装结构,因此在注胶路径规划和复压参数上需要更精细的工艺窗口。